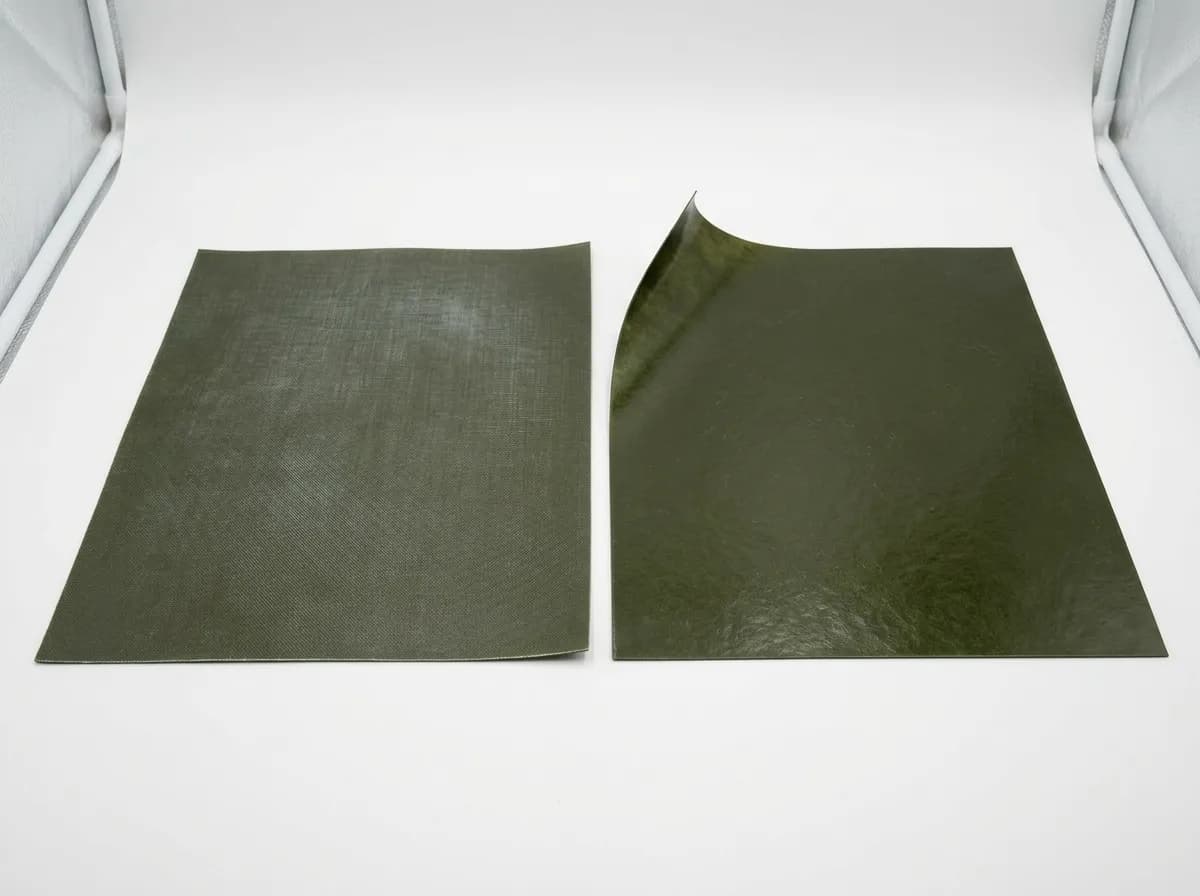

ФИФК-ТПМ — флогопитовый формовочный слюдопласт с кремнийорганическим связующим и разными покрытиями двух сторон. С одной стеклоткань под пропитку, с другой матовая полиимидная плёнка для электрического барьера. В собственном описании H — 180 °C, средняя электрическая прочность от 30 кВ/мм и повышенная разрывная механика готового элемента.
Для пермского ремонтного или инструментального участка выбор полезно начинать со схемы сторон. У манжеты ткань обращена внутрь к коллектору и пуансону, полиимид наружу к матрице. В категории 20 номиналов 0,125–5 мм, основные форматы 1000×1200 и 600×1000 мм, 500×600 мм согласуют специально. Конкретное исполнение, документы и доступность подтверждают по заявке.
Закрепить функции поверхностей до раскроя
Асимметрия здесь определяет технологию. Шероховатая ткань нужна для лака и механического удержания, полиимид образует наружную электрическую защиту. Для пермского участка полезно перенести эту схему из чертежа в маршрут: рабочая поверхность, положение пуансона, матрицы и плёнки. Тогда исполнитель получает определённое решение, а не только общий код формовочного листа.
При раскрое сохраняют обозначение стороны ткани с упаковки, ставят понятную метку на заготовке. Перед формой проверяют её относительно профиля. Переворот не исправляется совпавшим наружным размером: лак не проникает через закрытую плёнку, а предусмотренное сцепление с внутренней поверхностью не получается. В описании такая инверсия прямо отнесена к браку.
Если ремонт восстанавливает старую манжету, размеры берут из КД, а изношенный образец помогает уточнить сборку. После пробного изготовления сохраняют профиль, сторону, материал, партию и результат проверки. При смене оправки либо нагрузки оценивают обновлённую конструкцию и её ресурс, не только толщину исходного листа.
Расшифровка материала с двумя армирующими слоями
Ф — формовочный, И — изоляционный, вторая Ф — флогопитовая бумага, К — кремнийорганика. Т обозначает тонкую электротехническую ткань Э3-100 либо аналогичную, П полиимидную плёнку PI, М матовую поверхность. В обзоре Kapton-класс указан как тип полимера, конкретная фирменная подложка требует документа выбранной партии.
Для минерального флогопита пояснение даёт 800–1000 °C и условное сырьевое C+, сравнивает его с мусковитом до 500 °C и устойчивостью к растрескиванию выше этой границы. Полиимид сохраняет прочность при 180 °C и выше, а кремнийорганическая связка задаёт H всего пакета. Сырьевые температуры не заменяют длительного режима готовой детали.
Шероховатая ткань и матовая плёнка
Ткань в описании 80–110 г/м² и 0,03–0,06 мм запрессована вместе с бумагой. Её развитая поверхность в сравнении увеличивает площадь контакта с лаком в 2–3 раза относительно гладкой плёнки. Волокна удерживают заготовку при растяжении по дуге конуса и препятствуют разрыву бумажной основы.
Полиимидный слой 25–50 мкм с собственной электрической прочностью 200–250 кВ/мм служит дополнительным барьером. Его поверхность описана матовой, без блестящего блика для визуального контроля, с умеренной адгезией к компаунду. При этом плёнка закрыта и не впитывает пропиточный лак подобно ткани. Собственный показатель плёнки не назначают всему композиту вместо его 30 кВ/мм.
В манжете тканевая поверхность обращена внутрь к медным ламелям и пропитывается, полиимидная наружу. Так описана локальная внутренняя пропитка без необходимости насыщать весь лист, с экономией лака и времени. Эти функции полезно сохранить в карте отдельно от геометрии, особенно когда обработка и сборка выполняются разными исполнителями.
Горячая форма с контролем стороны к пуансону
Развёртку получают штампом или дисковыми ножницами с припуском 5–8 %. Инструмент острый: тупой край вытягивает нити утка. Тканевую поверхность маркируют для внутренней стороны. Предварительный прогрев 150–180 °C на 12–25 минут описан как на 20–30 % дольше АПМ из-за теплоизоляции ткани.
При загрузке в металлическую форму ткань к пуансону внутрь конуса, полиимид к матрице наружу. Прессование 7–22 МПа на 2–5 минут при 150–180 °C. Сравнительное увеличение давления к АПМ 30–50 % объясняется пружинением ткани. Конкретную карту выбирают по документу и геометрии, а не выводят новый режим арифметикой из общего процента.
Охлаждение под нагрузкой до 80–100 °C, затем извлечение. Снимать горячую деталь описание запрещает: пластичная связка может потерять форму. После обрезки облоя и контроля пропитывают только тканевую внутреннюю сторону, отверждают 150–180 °C в течение 60–120 минут. Плёнка не впитывает лак, насыщение её стороны не требуется.
Режим по толщине и типичные отклонения
В FAQ диапазоны 0,125–0,5 мм при 7–10 МПа, 0,6–2 мм при 10–17, 3–5 мм при 17–22. Для конструкционных 2–5 мм раздел применения также выделяет 15–22 МПа и более длительную выдержку. Эти записи сохраняют область своих рекомендаций, конкретный процесс согласуют по выбранной толщине и форме.
Недостаточное давление оставляет незаполненный профиль, чрезмерное выдавливает связку в облой и может расслаивать пакет. Для пробной партии полезно сохранять фактическое состояние исходного листа, направление, оснастку и результат после охлаждения. Тогда изменение геометрии можно сопоставить с операциями, а не считать любую разницу свойством одной марки.
Внутренняя пропитка и выбор состава
Для большинства применений ТПМ FAQ рекомендует пропитку ткани. Лак входит в межволоконные промежутки и формирует сцеплённую систему. КО-916 либо КО-983 с отверждением 150–180 °C на 60–120 минут описаны с повышением ЭП готового изделия 15–25 %. Эффект проверяют на фактическом составе и детали, не добавляют процент автоматически к каждой строке исходного листа.
Также перечислены H-эпоксидные ЭП-9114 и ЭФ-20, кремнийорганические КО-916/КО-983. Шероховатая сторона в обзоре даёт сцепление без грунта. ЭП-91 отнесён к F и не используется для сохранения H системы. По собственной технологии подтверждают состав и сушку, а не выбирают любой эпоксидный лак по общему химическому имени.
Для пермского участка полезно согласовать границу операции: что считается сформованным элементом, а что завершённой пропитанной манжетой. Сохраните документ и результат проверки обеих стадий. Если изделие передано без записи о пропитке, внешний вид плёнки не показывает, как обработана тканевая поверхность внутри.
Основные нормы материала
Слюды от 75 %, связующего 5–15 %, ткань с одной стороны и матовый полиимид с другой. Средняя ЭП от 30 кВ/мм, объёмное сопротивление от 1×10¹¹ Ом·м, расслаиваемость не выше 1 %. Разрыв по основе ткани от 40 МПа. Снижение массовой доли слюды на 5–7 % в обзоре объяснено добавленной тканью, оно не означает иной номинал партии без документа.
Класс H180 по ГОСТ 8865-93, формование 150–180 °C при 7–22 МПа, хранение шесть месяцев от изготовления. Таблица также содержит короткую характеристику до 1000 °C с объяснением флогопита и диэлектрического остатка SiO₂. Это отдельная область, не рабочий режим целого изделия с сохранением всей изоляционной функции и ресурса.
Длительный H, пусковой нагрев и свойства компонентов
Собственное описание ограничивает длительную работу 180 °C. FAQ допускает короткие 200–220 °C с предупреждением деградации кремнийорганики выше 200 °C. В объяснении полисилоксаны стабильны до 200–250 °C, эластичны после −60 °C и выдерживают тысячи тепловых циклов. Полиимид отдельно 220–250 °C длительно, стеклянное волокно 500–550 °C, флогопит 800–1000 °C.
При 250–300 °C в обзоре описано превращение кремнийорганики с образованием диэлектрического SiO₂. Минеральные и остаточные свойства объясняют табличные короткие 1000 °C, но не подтверждают сохранение всех качеств готовой системы после такого нагрева. Для постоянных 200 °C и выше нужны другие полиимидные либо керамические связующие, C не присваивается этому H материалу автоматически.
Ресурс 20–40 лет по правилу Монтсингера дан для соблюдённого температурного режима, дополнительные 10 °C в пояснении удваивают скорость старения. Это проектная оценка, не гарантия любого листа после любого формования. В карте конкретного узла сохраняют обычный нагрев, короткое событие и требуемую службу раздельно.
Пять исполнений для сравнительного выбора
В обзоре ИзолитПром по ГОСТ 26103-84 ТПМ — кремнийорганика, ткань/матовый полиимид с разных сторон, H180 от 30 кВ/мм для раздельных функций. АПМ — только матовый полиимид, H180 от 30 для формуемости, дешевле. ФИФК-Т-ТПЛ — ткань/ТПЛ, H180 от 25 для жёсткости и вибрации. Полные нормы каждого исполнения подтверждают его документом.
ФИФП-АПЛ полиэфирная F155, глянцевая полиимидная подложка, от 28 кВ/мм; ФИФП-АХФ-АПЛ полиэфирная с химстойкой добавкой F155 от 28 для масел и растворителей. При работе до 155 °C сравнивают F, при критичной вибрации Т-ТПЛ, для тканевой внутренней пропитки и наружного электрического барьера ТПМ. Обзорные строки не назначают новую норму другой партии.
Нужна ли дополнительная тканевая сторона
АПМ в сравнении имеет одну матовую полиимидную плёнку, другая поверхность открытая бумажная. Оценка дешевле на 10–15 %, проще распределение функций. ТПМ добавляет ткань под обязательную пропитку, повышенную разрывную механику и большой вылет конуса. Оба H и кремнийорганические, поэтому выбор не сводится к температуре.
ТПМ выбирают, когда обязательна пропитка одной стороны, сложный большой конус, одновременная электрическая и механическая нагрузка либо карта строго разделяет «под лак/наружу». Для простой симметричной шайбы, прокладки, плавного конуса либо цилиндра сравнение предлагает АПМ. Упрощённая фраза обзора об отсутствии ориентации АПМ не отменяет его собственного указания наружной плёнки; любой выбранный вариант должен иметь свою карту.
Для пермского ремонта полезно сохранить техническую причину доплаты в ведомости. Если ткань не выполняет определённую работу, её наличие само по себе не подтверждает лучший ресурс. Если она нужна по конструкции, смена на односторонний лист требует оценки процесса и узла, даже когда общие формат и класс совпали.
Манжеты, конусы, шайбы и перегородки H
У тяговых ТЭД электровозов, тепловозов, карьерных самосвалов и тяжёлых металлургических механизмов приведены манжеты 0,30–0,50 мм и коллекторный нагрев 175–180 °C. Ткань внутри пропитывается и сцепляется с медными ламелями, наружная плёнка защищает электрически. Конкретное применение и ресурс подтверждаются документацией машины.
Для высоковольтных ДПЭ, ДПЗ, МП конусы 0,40–0,80 мм по напряжению описаны с тканевой арматурой при угле до 30° и растяжении по образующей. Шайбы 0,25–0,35 мм под нажимным кольцом сочетают 170–180 °C и существенный прижим; ткань поддерживает геометрию при длительном сжатии. Обзорное многолетнее поведение не заменяет фактическую приёмку своего узла.
Перегородка трансформаторного либо реакторного аппарата H 0,5–2 мм в примере тканью к обмотке под лак, полиимидом к воздушному или масляному промежутку. Для прохода шины через металлический корпус при 160–180 °C цилиндр сворачивают из 0,6–1,5 мм: ткань внутрь к шине, плёнка наружу. Совместимость среды и электрическую работу проверяют для конструкции, не только по общему примеру.
Формат, маркировка упаковки и развёртка
Основные листы 1000×1200 и 600×1000 мм; отдельный обзор диапазона называет ширину 200–900 и длину 200–1000 мм. Записи сохраняют свою область, фактический формат согласуют по исполнению, 500×600 мм специально. Развёртку конуса определяют чертежом по обоим радиусам и образующей, оставляют 5–8 % припуска, не подменяют геометрию одним диаметром.
0,125–0,5 мм защищены картоном, полиэтиленом и бумагой между листами, 0,6–5 мм пачкой с защитными листами. На упаковке указывается тканевая сторона, эту маркировку сохраняют при раскрое. В маршрут передают документ и положение слоёв, чтобы после выдачи заготовки другая смена не определяла нужную поверхность предположением.
20 расчётных строк с ограничением 90 кВ
Номиналы 0,125/0,15/0,2/0,25/0,30/0,35/0,40/0,45/0,50/0,60/0,7/0,80/0,9/1,00/1,2/1,5/2/3/4/5 мм. Пробивные от 3,8/4,5/6,0/7,5/9,0/10,5/12,0/13,5/15,0/18,0/21,0/24,0/27,0/30,0/36,0/45,0/60,0/90,0/90,0/90,0 кВ. Расчёт 30 кВ/мм ограничен 90, от 3 мм важны качество и дефекты, фактический результат в паспорте.
Массы 1 м² для этих строк 0,21/0,26/0,34/0,42/0,51/0,59/0,68/0,77/0,85/1,02/1,19/1,36/1,53/1,70/2,04/2,55/3,40/5,10/6,80/8,50 кг. Значения расчётные, не вес каждого раскроенного заказа. Для тонкого ряда текстовый пример начинается с 3,75 кВ, таблица с округлённых 3,8, обе записи сохраняют свой контекст.
Толщина по типу формуемой детали
0,125–0,30 мм — малый ДПТ до 10–15 кВт, тонкая нажимная шайба, прокладка катушки высокотемпературного электромагнита. Пробивные 3,75–9 кВ сопоставлены с рабочими до 750 В, минимальный радиус 8 толщин. Строки 0,15/0,2/0,25 мм идут от миниатюрной манжеты и тонкой прокладки к малой манжете и конусу.
0,35–0,60 мм — основной ряд ДПТ 10–500 кВт с 10,5–18 кВ и обзорным запасом ×5–×10, 0,40 мм названа универсальной позицией для согласования. По таблице 0,35 крановый/средний конус, 0,40 тяговый, 0,45 крупный усиленный, 0,50 тяжёлый, 0,60 толстостенная манжета/кольцо. Реальный размер выбирают по своей КД и расчёту.
0,70–1,50 мм — конус и цилиндр крупной машины, 21–45 кВ; у 1–1,5 мм описана жёсткость после охлаждения без формы, ткань поддерживает геометрию. В строках 0,7 опорный конус, 0,80 многослойная высоковольтная манжета, 0,9 тяжёлый усиленный, 1,00 монолитный, 1,2 толстостенный, 1,5 тяжёлый конус/шайба. 2–5 мм — трубка, кронштейн и опора, возможны фреза, сверло и резьба с твердосплавным инструментом из-за ткани.
Почему формовочный ряд заканчивается 5 мм
Описание не предусматривает 6–30 мм для ТПМ. В объяснении приведены потребности 6 мм в 25–30 МПа, 10 мм в 40–50 МПа, выходящие за возможности рассматриваемых стандартных прессов. Кроме давления важны разница сжатия и растяжения сторон и неодинаковый прогрев: снаружи материал пластичен, внутри ещё холоден. Это создаёт риск расслоения и локального недопрессованного участка.
Такие числа поясняют ограничение номенклатуры, а не предлагаются как режим изготовления отсутствующих толщин. В описании манжеты, конусы и шайбы конструктивно тоньше 5 мм. Для 6–30 мм сравнивают другой тип конструкции: стеклотекстолит, гетинакс либо коллекторный миканит со ссылкой обзора ГОСТ 6121. Названы КФА-1/КФП-1 для детали, которая не требует такого формования и входит готовым листом в пакет.
Если проекту нужна толщина больше 5 мм, полезно сначала уточнить функцию и технологию элемента, затем его собственный материал. Не следует считать отсутствие позиции поводом нарастить формовочный слой без проверки всей конструкции. Нормы и применимость альтернатив оценивают по их полным документам и реальной нагрузке.
Проверить оба соединения покрытия с бумагой
Контроль описан по ГОСТ 25045-81: ЭП от 30 кВ/мм средняя на 5–10 точках партии с приведённым ГОСТ 6433.1-71, сопротивление от 1×10¹¹ Ом·м с ГОСТ 6433.2-71, расслаиваемость при изгибе максимум 1 %. Дополнительно разрыв по основе ткани от 40 МПа. Фактическую методику приёмки уточняют по документу выбранного исполнения.
Слюды от 75 % по гравиметрии, уменьшение её доли на 5–7 % объяснено тканью. Толщина микрометром в 9 точках, ширина и длина по допускам. Отслоение проверяют у обоих слоёв: ни ткань, ни полиимид не должны отходить от бумаги на мандреле. Для двусторонней конструкции контроль только одной поверхности не подтверждает весь пакет.
Паспорт с измеренными значениями и подписью ОТК предусмотрен при каждой отгрузке. Сохраните привязку от листа к заготовкам и пробному изделию. После формования это помогает сопоставить дефект с входным состоянием, ориентацией и фактическим процессом, не сводить каждую разницу к общей марке.
Маркировка, срок и холодная перевозка
Шесть месяцев от выпуска, закрытое отапливаемое помещение +5…+35 °C, влажность максимум 80 %. Исключают растворители, масла, кислоты и щёлочи, хранят плашмя в упаковке вдали от тепла. Сохраняют упаковочную отметку тканевой стороны. Перевозка крыто −40…+50 °C, после отрицательной температуры 12–24 часа в помещении до применения.
По окончании гарантии требуется переаттестация ЭП, расслаиваемости и разрыва. Обзорная практическая оценка сохранения характеристик 1,5–2 года относится к надлежащему хранению и не отменяет контроль. Для пермского резерва полезно учитывать дату и подготовку рядом с количеством и сохранять документ у выдаваемого остатка.
Стандарт и собственный реквизит изготовителя
ГОСТ 26103-84 в описании базовый для состава, контроля, приёмки и допусков, ТУ ООО «ИзолитПром» уточняют марку. Толщина до 0,50 мм ±10 %, остальные ±5 % с учётом двух покрытий. Паспорт содержит ЭП, расслаиваемость и разрыв, упаковка маркирует ткань. В запросе возможна согласованная полная ссылка на стандарт либо ТУ, фактический реквизит подтверждают по исполнению.
Дополнительный перечень: ГОСТ 8865-93 для F/H, ГОСТ 25045-81 по методам, ГОСТ 6433.1-71 как приведённая электрическая ссылка 50 Гц, ГОСТ 6433.2-71 для сопротивления постоянному току, Корицкий, справочник по электротехническим материалам, том 2, § 19. Набор документов используют вместе с чертежом и программой своего узла.
Записать сторону под лак в технической заявке
Примеры: формовочный ФИФК-ТПМ 0,40 мм 1000×1200 мм ГОСТ 26103-84; тот же номинал по ТУ; 0,40×600×900 мм по чертежу со стандартом. Укажите полный документ, формат, количество, сторону ткани внутрь и ПМ наружу, форму и обработку. Нужны связующее, гибкость/жёсткость по карточке и сборке, электрическая нагрузка, нагрев и ресурс.
Передача с раскроя на пресс без потери стороны
При разделении операций раскройщик передаёт не только контур, но и назначение поверхностей. У пермского участка полезна маршрутная запись, где метка ткани связана с внутренней стороной конкретной манжеты. После разделения стопки на заготовки каждая выдаваемая часть должна оставаться понятной исполнителю пресса. Сходство формы или цвета не заменяет эту информацию.
На приёмке перед формой сопоставьте чертёж, фактическую тканевую поверхность и положение пуансона. Если отметка неясна, сначала восстановите ориентацию по материалу и документам, затем продолжайте согласованный процесс. Так ошибка выявляется до превращения плоской заготовки в изделие, где расположение покрытия уже нельзя изменить обычным переворотом листа.
После отработки сохраните пример принятой схемы рядом с оснасткой. При замене инструмента либо передаче другой смене это даёт общее основание проверки, вместо различных трактовок слов «лицевая» и «обратная». В карте лучше прямо указывать ткань, полиимид, матрицу и пуансон, поскольку условное название поверхности без схемы может оказаться неоднозначным.
Передача сформованной детали на внутреннюю пропитку
Входное состояние для пропиточного участка полезно описать отдельно: деталь извлечена, край обработан, геометрия принята, тканевая поверхность определена. Тогда дальнейшая операция относится к принятому профилю. Отсутствие записи о состоянии нельзя компенсировать внешним блеском плёнки: он ничего не говорит о внутреннем сцеплении и готовности ткани к своей обработке.
Состав и режим согласуют с технологией узла, а выполненную пропитку сохраняют в маршруте с партией материала. Если одновременно меняются лак и геометрия, результат рассматривают как новое сочетание условий. Отдельная фиксация изменений помогает оценить причину различий при контроле и повторить успешное решение в следующей партии ремонта.
При приёмке после обработки проверяют предусмотренные поверхности, геометрию и электрические требования. Табличный прирост свойства сам по себе не подтверждает каждый экземпляр. Готовая манжета должна иметь понятный путь от исходного паспорта через формование к обработке, чтобы её установка опиралась на фактически выполненный процесс.
Смена конуса или вылета требует сверки процесса
При реконструкции иногда сохраняется общий номинал листа, но меняется радиус, угол либо вылет детали. В таком случае полезно проверить развёртку, положение ткани и условия загрузки вместе с оснасткой. Прежняя успешная манжета подтверждала прежний профиль. Для новой формы нельзя считать одинаковую марку достаточным основанием сохранить весь процесс без оценки.
После пробного формования сопоставляют фактический контур и прилегание с чертежом, состояние переходов и края с принятой программой. В запись включают исходную партию и изменения операций. Это позволяет технологу и контролёру обсуждать один предметный результат, а снабжению затем повторно заказать определённое исполнение под уже согласованную конструкцию.
Повторный заказ по принятому комплекту документов
Для повторной закупки полезно сохранять полную строку материала и чертёж, а не только привычную толщину. Отдельно остаются сторона под лак, фактический формат развёртки, оснастка и требования к контролю. Тогда изменение доступного размера листа можно обсудить как задачу раскроя, не изменяя незаметно конструкцию уже принятой манжеты.
Перед новой партией сверяют документ исполнения и подтверждают доступность нужного номинала. Если предлагается иной материал, сравнивают его функции, процесс и ресурс по своей документации. Общий класс H и близкая электрическая цифра не отменяют асимметрии, ради которой был выбран ТПМ. Такая запись помогает сохранить техническое решение при смене исполнителя либо поставочной партии.
Выбранная позиция и доставка в Пермский край
Материальный минимум один лист основного формата 1000×1200 либо 600×1000 мм, общий городской FAQ отдельно справочные 10 кг. Фактический минимум с единицей и форматом выбранного исполнения показывает карточка/форма. Цена FAQ от 1500 ₽/кг едина по регионам, скидки от 100 кг; собственное описание отдельно от 50 листов и производственная партия 50+ с фиксацией цены. Условия согласуют по заявке, не выводят новую схему их пересчёта.
Основные 0,30–0,50 мм в описании складские, 0,125–0,25 и 2–5 мм по согласованию с ориентиром 7–14 рабочих дней. Текущие наличие, документы и дату подтверждают для партии, заказная карточка имеет свой срок. Место отправки Москва. Для ПЭК, Деловых линий и СДЭК региональный FAQ даёт до Перми ориентир 3–5 рабочих дней, фактический график согласуют при оформлении.
Формовочный слюдопласт
Стеклоткань + полиимид
H (180 °C)
≥30 кВ/мм
| Базовый стандарт | ГОСТ 26103-84 |
| ТУ изготовителя | по техническим условиям (ООО «ИзолитПром») |
| Структура | Стеклоткань (1 сторона) + флогопитовая слюдяная бумага + кремнийорганическое связующее + полиимидная матовая плёнка (2 сторона) |
| Содержание слюды | ≥75 % (стеклоткань уменьшает массовую долю слюды на 5–7 %) |
| Связующее | Кремнийорганическое, 5–15 % |
| Электрическая прочность (средняя) | ≥30 кВ/мм |
| Удельное объёмное сопротивление | ≥1×10¹¹ Ом·м |
| Расслаиваемость | ≤1 % |
| Прочность на разрыв (по основе стеклоткани) | ≥40 МПа (выше чем у односторонне армированных формовочных) |
| Класс нагревостойкости (длительный) | H (180 °C) по ГОСТ 8865-93 |
| Кратковременная стойкость | до 1000 °C (кремнийорганика обугливается до SiO₂ + флогопит) |
| Температура формования | 150–180 °C при давлении 7–22 МПа |
| Размер листа | 1000×1200 и 600×1000 мм (стандарт) |
| Диапазон толщин | 0,125–5 мм (20 типоразмеров) |
| Гарантийный срок хранения | 6 месяцев со дня изготовления |
| Документация | Паспорт качества по партии |
| Марка | Связующее | Армирование | Класс | ЭП | Преимущество |
|---|---|---|---|---|---|
| ФИФК-ТПМ | Кремнийорганическое | Стеклоткань + полиимидная матовая (двусторонне) | H (180 °C) | ≥30 кВ/мм | Класс H + двустороннее асимметричное армирование (под лак / электробарьер) |
| ФИФК-АПМ | Кремнийорганическое | Полиимидная матовая (одна сторона) | H (180 °C) | ≥30 кВ/мм | Класс H + лучшая формуемость на сложных геометриях, дешевле ТПМ |
| ФИФК-Т-ТПЛ | Кремнийорганическое | Стеклоткань + ТПЛ | H (180 °C) | ≥25 кВ/мм | Максимальная жёсткость + стойкость к вибрации |
| ФИФП-АПЛ | Полиэфирное | Глянцевая полиимидная плёнка | F (155 °C) | ≥28 кВ/мм | Класс F — дешевле при достаточной температуре |
| ФИФП-АХФ-АПЛ | Полиэфирное + химстойкий | Глянцевая полиимидная плёнка | F (155 °C) | ≥28 кВ/мм | Класс F + химическая стойкость к маслам и растворителям |
| Толщина | Расч. пробивное | Масса 1 м² | Основное применение | |
|---|---|---|---|---|
| 0,125 мм | ≥3.8 кВ | 0.21 кг | тончайшие манжеты малых ДПТ и фасонные шайбы с минимальным зазором | К товару → |
| 0,15 мм | ≥4.5 кВ | 0.26 кг | тонкие коллекторные манжеты миниатюрных машин и межслойные прокладки | К товару → |
| 0,2 мм | ≥6.0 кВ | 0.34 кг | манжеты малых ДПТ, тонкие изоляционные конусы класса H | К товару → |
| 0,25 мм | ≥7.5 кВ | 0.42 кг | тонкие коллекторные манжеты малых машин, фасонные шайбы | К товару → |
| 0,30 мм | ≥9.0 кВ | 0.51 кг | коллекторные манжеты средних электродвигателей класса H | К товару → |
| 0,35 мм | ≥10.5 кВ | 0.59 кг | коллекторные манжеты крановых ДПТ, изоляционные конусы средних машин | К товару → |
| 0,40 мм | ≥12.0 кВ | 0.68 кг | коллекторные манжеты тяговых ТЭД, изоляционные конусы | К товару → |
| 0,45 мм | ≥13.5 кВ | 0.77 кг | усиленные коллекторные манжеты крупных электрических машин класса H | К товару → |
| 0,50 мм | ≥15.0 кВ | 0.85 кг | максимальная толщина тонкого ряда: манжеты тяжёлых тяговых машин | К товару → |
| 0,60 мм | ≥18.0 кВ | 1.02 кг | толстостенные манжеты крупных ДПТ, фасонные изоляционные кольца | К товару → |
| 0,7 мм | ≥21.0 кВ | 1.19 кг | опорные конусы крупных коллекторных машин | К товару → |
| 0,80 мм | ≥24.0 кВ | 1.36 кг | многослойные манжеты высоковольтных ДПТ | К товару → |
| 0,9 мм | ≥27.0 кВ | 1.53 кг | усиленные конусы тяжёлых металлургических ДПТ | К товару → |
| 1,00 мм | ≥30.0 кВ | 1.70 кг | монолитные изоляционные конусы и цилиндры в высоковольтных машинах | К товару → |
| 1,2 мм | ≥36.0 кВ | 2.04 кг | толстостенные изоляционные конусы крупных тяговых машин | К товару → |
| 1,5 мм | ≥45.0 кВ | 2.55 кг | тяжёлые изоляционные конусы и опорные шайбы крупных коллекторов | К товару → |
| 2 мм | ≥60.0 кВ | 3.40 кг | изоляционные цилиндры и трубки специального применения | К товару → |
| 3 мм | ≥90.0 кВ | 5.10 кг | толстостенные фасонные детали: кронштейны, опорные изоляторы класса H | К товару → |
| 4 мм | ≥90.0 кВ | 6.80 кг | конструкционные изоляционные детали специальных аппаратов | К товару → |
| 5 мм | ≥90.0 кВ | 8.50 кг | массивные фасонные изоляционные детали особых применений | К товару → |
| Стандартная форма | Слюдопласт формовочный ФИФК-ТПМ 0,40 мм 1000×1200 мм ГОСТ 26103-84 |
| С ТУ изготовителя | Слюдопласт формовочный ФИФК-ТПМ 0,40 мм, по техническим условиям |
| Нестандартный размер | ФИФК-ТПМ 0,40 × 600 × 900 мм по чертежу, ГОСТ 26103-84 |
Часто задаваемые вопросы
Какой стороной установить заготовку в форме?
Тканью к пуансону внутрь манжеты, полиимидом к матрице наружу. Ткань предназначена под внутреннюю пропитку и сцепление, плёнка под электрический барьер. Переворот в описании считается браком, положение сохраняют маркировкой и картой.
Нужно ли пропитывать обе поверхности?
Для большинства применений описана пропитка тканевой стороны. Закрытый полиимид не впитывает лак подобно ткани, насыщение этой стороны не требуется. Конкретный состав, режим и эффект подтверждают для своего изделия.
Почему нельзя заказать 6 мм по тому же режиму?
Ряд ТПМ ограничен 5 мм. Объяснение выделяет давление, неравномерный прогрев и разницу деформаций сторон. Для большей толщины нужен другой согласованный конструкционный материал и технология, а не перенос режима отсутствующей позиции.
